
摘要
风刀吹干机是以永磁高速风机为动力源、以风刀为气流执行终端的工业除水设备。其核心工作原理可归结为两个层面的协同:在终端层面,风刀借助科恩达效应将压缩气流放大数十倍,形成高速均匀的冲击气幕,通过冲击力与剪切力的耦合作用剥离工件表面水膜;在动力层面,永磁同步电机以高效率、高功率密度和宽调速范围驱动叶轮产生高压气流,从源头保障了气流品质与系统能效。两者的协同并非简单的部件拼接,而是从能量源头到终端效用的全路径效率优化,使整机在除水率、能耗和运行可靠性方面相较传统方案实现了显著提升。
一、引言
工业生产线上的表面除水是一个看似简单却影响深远的工序。饮料灌装线贴标前的水渍残留会导致标签脱落,汽车零部件机加工后残留的冷却液会引发锈蚀,PCB板孔内的水分则直接影响焊接质量。传统的热风烘干能耗高、压缩空气吹扫成本大,而自然晾干则与产线节拍完全不相容。风刀吹干机正是在这一背景下发展起来的非接触式除水方案,其技术演进的一条主线,便是风刀气流结构的持续优化与动力系统从异步电机向永磁高速电机的迭代。
理解这类设备的核心工作原理,不能孤立地看待风刀或风机,而需要将两者视为一个能量传递链条的两端:风机决定了气流能获得多少能量,风刀决定了这些能量能以何种形式作用于工件表面。
二、风刀:基于科恩达效应的气流放大与剥离机制
2.1科恩达效应的物理基础
风刀的技术内核是科恩达效应——流体在流经凸出曲面时,倾向于贴着表面流动而非沿直线脱离。这一效应的工程价值在于:它使一股有限的初级气流能够“黏附”在风刀内部的弧形导流面上,并在离开狭缝后仍保持定向、稳定的贴壁射流形态。
风刀的典型结构由圆形进风口、宽直风道、分流板、渐窄风道和平直窄风道组成。高速气流进入腔体后,经过逐级收窄的流道截面,在出口处被加速至极高速度。关键的设计细节在于出风口宽度通常控制在0.3至3毫米之间,喷嘴对气流的压缩比可达40:1。这种高压缩比使气流在通过狭缝时速度损失最小、压力集中,从而在出口处形成一片具有强冲击力的气流薄片。
2.2气流放大:以少驭多的工程逻辑
风刀最令人瞩目的特性是其气流放大效应。通过科恩达效应和特殊的出风角度设计,从狭缝喷出的初级薄片气流会带动周围环境空气一同运动,将环境空气卷吸至核心射流中,形成放大30至40倍的冲击气幕。换言之,系统仅需消耗少量风机功率,即可获得相当于数十倍初级气流量的实际吹扫效果。
这一放大效应的物理机制在于:高速射流与周围静止空气之间形成强烈的动量交换,射流边界层的剪切作用将周围空气卷入并加速。风刀的弧形表面在这一过程中起到稳定作用——大量的环境空气被卷入后,在核心射流与静止介质之间形成了缓冲层,抑制了射流过早散乱,使其保持为边界清晰的贴壁射流。放大后的气幕兼具高强度与均匀性,能够在工件表面形成覆盖式的冲击区域。
2.3水膜剥离的力学机制
风刀对工件表面水分的去除,本质上是气流对液膜的力学剥离过程。这一过程涉及两种力的耦合作用:垂直于表面的冲击力负责将水膜从基材上“推开”,平行于表面的剪切力则将已松动的水分沿表面方向“带走”。风刀的工程设计追求的是两种力的最优配比——压缩比为40:1的腔体结构所产生的正是“强冲击力而最小剪切力”的气流薄片,这意味着气流以较高的正压作用于水膜使其脱离,同时以较低的切向力减少对工件表面的潜在损伤。
当工件随传送带通过风刀下方时,冲击气幕在极短的时间内完成对水膜的剥离和吹扫。对于瓶罐类容器,风刀可配置为多角度环绕式布局,使气流覆盖瓶身、瓶盖、瓶颈乃至瓶底等各个表面区域。出风口与工件表面的距离通常控制在数毫米量级,以保证气幕在尚未显著扩散时即作用于目标表面。
三、永磁高速风机:高效率动力源的底层逻辑
3.1永磁同步电机的技术特征
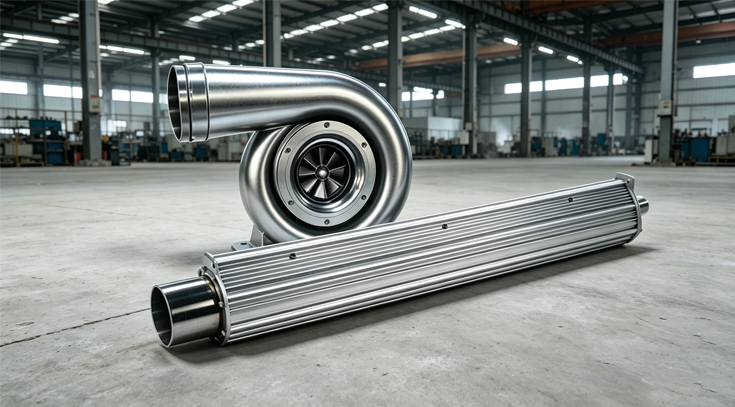
风刀的气流品质高度依赖于风源所能提供的压力和流量,而永磁高速风机正是为满足这一需求而设计的动力装置。其动力核心是永磁同步电机,采用稀土永磁体(如钕铁硼)建立转子磁场,省去了传统异步电机所需的励磁电流,从而消除了励磁损耗这一固有的效率短板。电机效率可达IE4/IE5能效等级,部分工况下高达97%。
在功率密度方面,永磁同步电机的优势同样显著。相比同功率的异步电机,其功率密度提升约30%,这意味着在相同体积下可以输出更大的轴功率,或者说在相同功率下体积更小、重量更轻。对于需要集成到产线紧凑空间中的风刀系统而言,这一特性具有直接的工程价值。
3.2高速直驱与宽域调速
永磁高速风机采用无油直驱结构,电机转子与叶轮直接连接,取消了皮带、齿轮箱等中间传动环节。直驱结构使传动效率接近100%,同时从根本上消除了润滑油对气流的污染风险,满足制药、电子等行业对气源洁净度的严苛要求。
在转速控制方面,永磁同步电机具备全速域恒转矩输出特性,配合智能变频控制可实现30%至100%的无级调速,风量控制精度达±1%。这一特性使风机能够根据产线速度或工件规格的变化实时调整输出,始终运行在最高效的工况区间。实际运行中,电机驱动叶轮的转速通常在19000至21000转/分钟范围内,产生的高压气流经风刀狭缝喷出后,气幕速度可达200米/秒量级。
3.3轴承与散热的技术配套
高速运转对轴承系统提出了严格要求。风刀高速风机普遍采用氮化硅陶瓷球轴承,其摩擦系数仅为传统金属轴承的三分之一,且无需润滑油脂,避免了油脂在高温下老化、泄漏的问题,轴承寿命可延长5至8倍。在散热方面,部分设计采用自循环内冷流道,利用风机内部的空气流动对电机进行冷却,省去了独立的散热风扇,使结构更为紧凑,同时确保高负荷下的热稳定性。
四、风刀与永磁高速风机的协同机理
将风刀和永磁高速风机置于同一个系统中考量,其协同关系可以从能量传递链的角度加以理解。风机完成的是“能量注入”环节——将电能高效转化为气流的压力能和动能;风刀完成的是“能量塑形与释放”环节——将风机输出的高压气流整形为高速均匀的片状射流,并通过科恩达效应实现气流量的放大。两个环节的效率相乘,决定了整机的最终除水性能。
这种协同在参数匹配层面尤为关键。风刀的气流放大倍数虽然可观,但其前提是初级气流必须具备足够的压力和流量。如果风机输出的风压不足,气流在经过狭缝加速后动能不足以维持贴壁射流的稳定性,科恩达效应便无法有效触发,放大效果大打折扣。反之,如果风机风量过大而风压不足,气流在风刀腔体内无法形成足够的压缩比,出风速度和方向性都会受到影响。永磁高速风机的高风压特性(典型值在11至15千帕)恰好匹配了风刀对初级气流压力品质的要求,使科恩达效应能够在设计工况下稳定触发。
从系统能效的角度看,这一协同带来的收益是叠加的。永磁同步电机相比传统异步电机在电能到轴功率的转换环节即实现了显著节能,而风刀的气流放大效应又大幅降低了达到同等吹扫效果所需的初级气流量。传统压缩空气吹扫方案需要消耗大量经过压缩和干燥处理的高成本压缩空气,而永磁风机驱动的风刀系统仅需产生相对低压的气流即可通过科恩达效应获得等效的吹扫能力。综合测算表明,相比传统罗茨风机或高压旋涡风机方案,永磁风刀系统的综合节能率可达30%至60%。
五、典型应用场景中的原理体现
在饮料灌装线上,风刀吹干机通常安装在贴标或喷码工位之前。瓶罐经清洗后表面残留的水膜必须被彻底去除,否则将导致标签粘附不牢或喷码模糊。永磁高速风机的快速响应特性使风刀能够与产线速度同步启停,风刀的环形或多角度布局则确保瓶身各区域均被气幕覆盖,产线处理能力可达每小时数万瓶的量级。
在汽车零部件制造中,发动机缸体、变速箱壳体等复杂工件在清洗后需要去除深孔和结合面中的残留水分。风刀的高风压特性使其气幕能够穿透复杂几何结构,而永磁电机的恒转矩输出则保证了在不同工件切换时风压的稳定性。实际应用数据表明,引入风刀吹干系统后,部分汽配产线的运行速度提升了20%以上,良率也有明显改善。
在电子与PCB制造中,风刀吹干机的洁净度要求更为突出。永磁高速风机的无油直驱结构从根本上杜绝了油污污染气源的可能,陶瓷球轴承的无润滑运行也消除了油脂颗粒进入气流通道的风险。风刀的高速气流能够有效吹除PCB板通孔中的残留水分,为后续焊接工序提供可靠的表面状态。
六、结语
风刀结合永磁高速风机构成的吹干机,其核心工作原理可以概括为一条从电能到气流动能再到表面水膜剥离的完整能量链路。在这条链路上,永磁同步电机解决了“能量注入”的效率问题,陶瓷轴承和直驱结构保障了长期运行的可靠性;风刀则通过科恩达效应实现了气流量的倍增和气流形态的精确控制,将有限的气流动能高效地转化为对水膜的剥离作用。两者的技术匹配——高风压匹配高压缩比腔体、宽域调速匹配变工况需求、无油气源匹配洁净产线——共同构成了这一设备在工业除水场景中的竞争力基础。随着永磁材料性能和电机控制技术的持续进步,这条能量链路的效率仍有进一步优化的空间,风刀吹干机在精密制造领域的应用深度也将随之拓展。